01Radius
Innvendig radius
Velg en praktisk radius for materiale og tykkelse; verktøy og metode bestemmer oppnådd verdi.
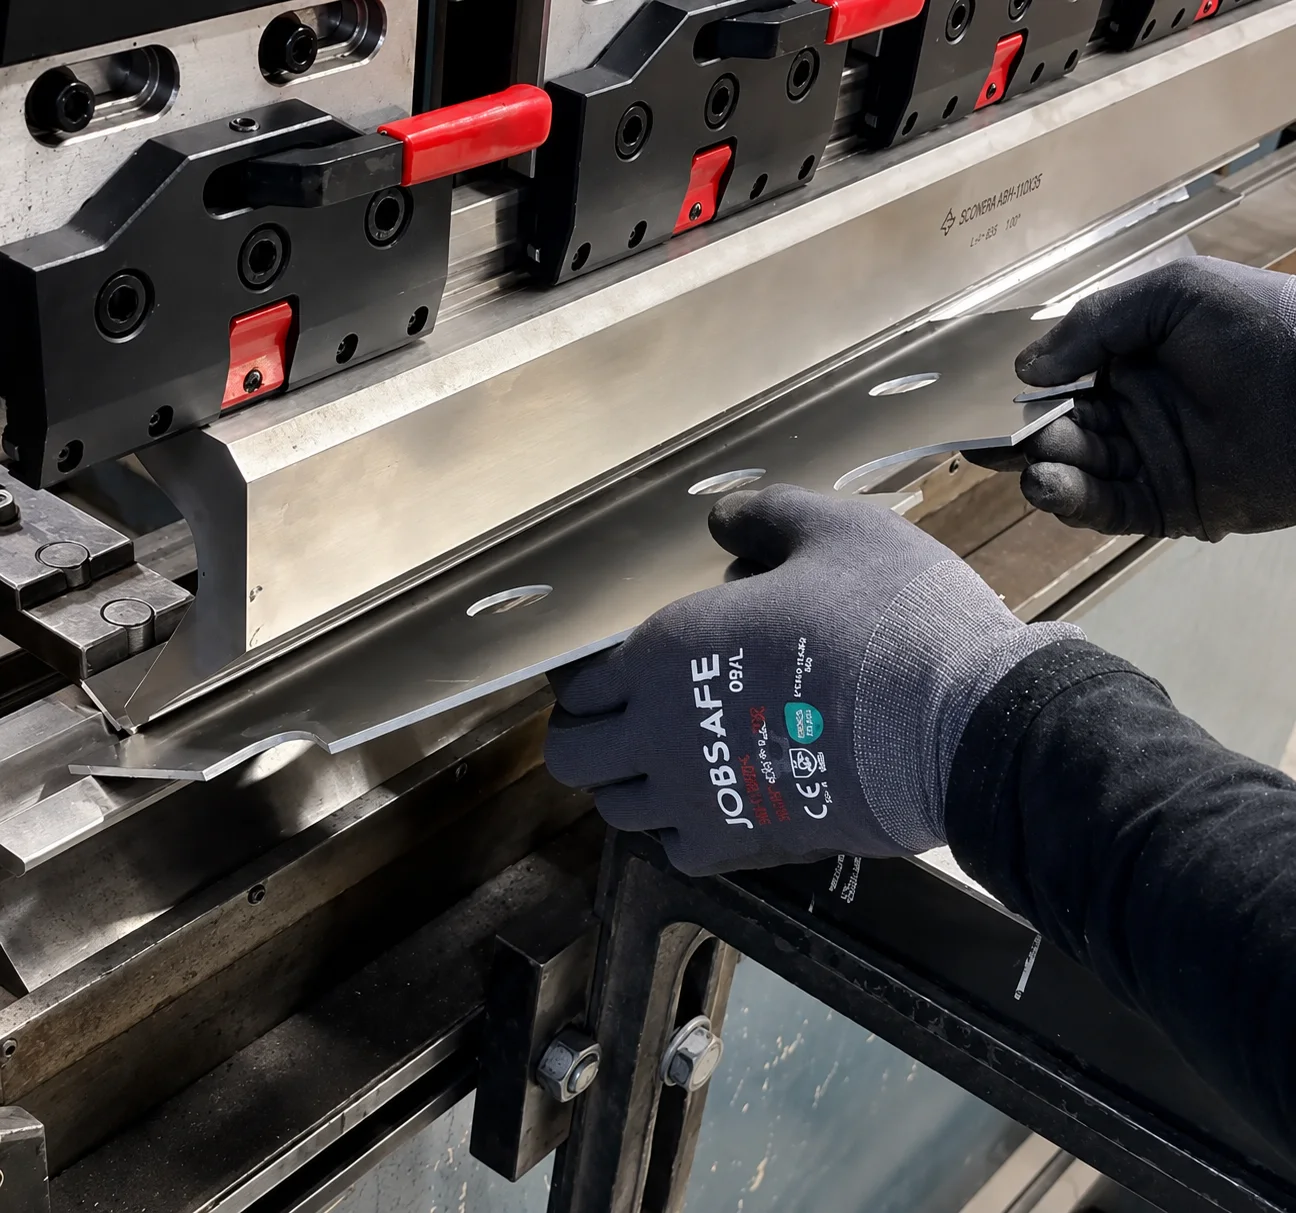
Last opp den formede delen, velg egnet materiale og tykkelse, og hold laserskjæring, bøygeometri og finish i én produksjonsflyt.
Lever formet STEP-geometri eller en tegning som viser bøyretning, vinkel, innvendig radius og viktige flensmål. Metalldel utvikler og vurderer emnet mot valgt materiale og tilgjengelig verktøy.
Prisen bygger på en produserbar rekkefølge, ikke bare den synlige sluttformen. Korte flenser, returer, nærliggende hull og verktøykollisjoner kontrolleres før delen godtas for nettproduksjon.
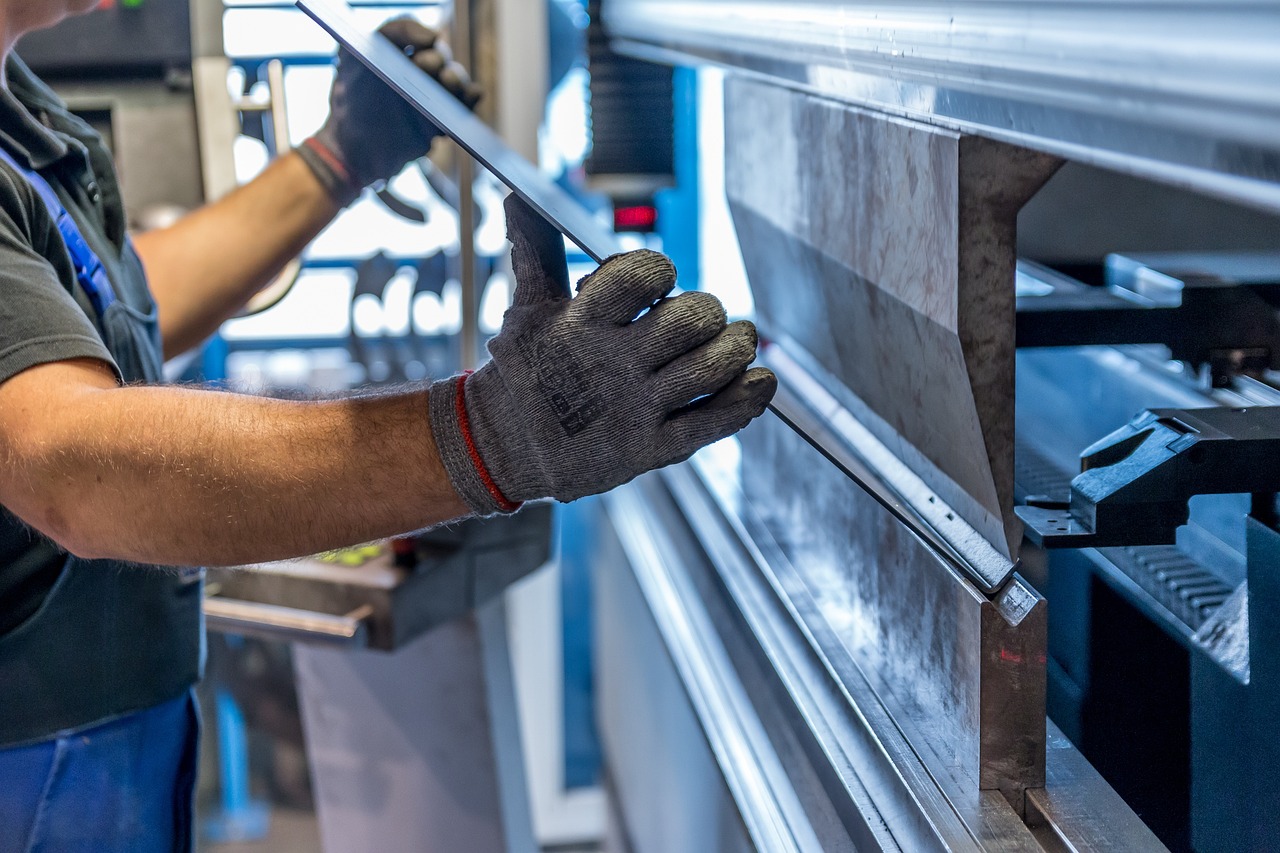
Velg en praktisk radius for materiale og tykkelse; verktøy og metode bestemmer oppnådd verdi.
Flensen må nå matrisen og bakanslaget riktig. Svært korte ben kan kreve annet verktøy eller design.
Hull, spor og utsparinger kan strekkes eller deformeres når de ligger for nær formingssonen.
Valseretning og materialstyrke kan påvirke sprekkfare, bøyekraft og vinkeltilbakefjæring.
Laster gjeldende materialtilgjengelighet …
Bøybarhet avhenger også av flenslengde, radius, verktøytilgang og rekkefølge.
Standardverdier for 90° luftbøying på en maskin med kapasitet 200 tonn / 3000 mm, beregnet kraftgrense 170 tonn og K-faktor 0,42.
| Tykkelse (t) | V-dyne | Innvendig radius (Ri) | Min. flens (h) | K-faktor | S355 maks L | 304/304L maks L | Alu maks L |
|---|---|---|---|---|---|---|---|
| 0,5 | V8 | 1,3 | 5,7 | 0,42 | 3000 | 3000 | 3000 |
| 0,8 | V8 | 1,3 | 5,7 | 0,42 | 3000 | 3000 | 3000 |
| 1 | V8 | 1,3 | 5,7 | 0,42 | 3000 | 3000 | 3000 |
| 1,5 | V12 | 1,9 | 8,5 | 0,42 | 3000 | 3000 | 3000 |
| 2 | V16 | 2,6 | 11,4 | 0,42 | 3000 | 3000 | 3000 |
| 2,5 | V22 | 3,5 | 15,6 | 0,42 | 3000 | 3000 | 3000 |
| 3 | V22 | 3,5 | 15,6 | 0,42 | 3000 | 3000 | 3000 |
| 4 | V35 | 5,6 | 24,8 | 0,42 | 3000 | 3000 | 3000 |
| 5 | V35 | 5,6 | 24,8 | 0,42 | 3000 | 3000 | 3000 |
| 6 | V50 | 8,0 | 35,5 | 0,42 | 3000 | 3000 | 3000 |
| 8 | V63 | 10,1 | 44,7 | 0,42 | 2350 | 2220 | 3000 |
| 10 | V80 | 12,8 | 56,8 | 0,42 | 1910 | 1800 | 3000 |
| 12 | V100 | 16,0 | 71,0 | 0,42 | 1660 | 1560 | 3000 |
Ri = veiledende innvendig radius. h = anbefalt minimum flens/anleggsflate fra bøyelinjen. Maks L = maksimal knekklengde ved 170 tonn, begrenset til 3000 mm. Tykkelser over 12 mm, spesialradier, korte flenser og kritiske toleranser vurderes individuelt.
For oppsett av plateregler i CAD. BA = Bend Allowance (bøyetillegg), BD = Bend Deduction (bøyefradrag).
| Tykkelse (t) | V-dyne | Innvendig radius (Ri) | BA 90° | BD 90° | K-faktor |
|---|---|---|---|---|---|
| 0,5 | V8 | 1,3 | 2,34 | 1,22 | 0,42 |
| 0,8 | V8 | 1,3 | 2,54 | 1,62 | 0,42 |
| 1 | V8 | 1,3 | 2,67 | 1,89 | 0,42 |
| 1,5 | V12 | 1,9 | 4,01 | 2,83 | 0,42 |
| 2 | V16 | 2,6 | 5,34 | 3,78 | 0,42 |
| 2,5 | V22 | 3,5 | 7,18 | 4,86 | 0,42 |
| 3 | V22 | 3,5 | 7,51 | 5,53 | 0,42 |
| 4 | V35 | 5,6 | 11,44 | 7,76 | 0,42 |
| 5 | V35 | 5,6 | 12,10 | 9,10 | 0,42 |
| 6 | V50 | 8,0 | 16,52 | 11,48 | 0,42 |
| 8 | V63 | 10,1 | 21,11 | 15,05 | 0,42 |
| 10 | V80 | 12,8 | 26,70 | 18,90 | 0,42 |
| 12 | V100 | 16,0 | 33,05 | 22,95 | 0,42 |
CAD-formel: BA = vinkel(rad) × (Ri + K × t). For 90° knekk: BD = 2 × (Ri + t) - BA. Verdiene er veiledende standardverdier for luftbøying. Faktisk radius og utbrettet mål kan variere med materialkvalitet, strekkfasthet, valseretning og tilbakefjæring. Kritiske mål bør verifiseres før serieproduksjon.
Én kontrollert bøy for braketter, flenser og enkle vinkelprofiler.
Flere bøyer krever planlagt rekkefølge slik at ferdige flenser holder seg unna verktøyet.
Trange returer og lukkede profiler krever tilgangsvurdering og kan trenge spesialverktøy eller endret geometri.
Bekreft bøyelinjer, retning, vinkler, radier og kritiske mål.
Bruk materiale- og prosesspesifikt bøyetillegg i utbrettingen.
Velg stempel, matrise og operasjonsrekkefølge med kontroll av kollisjon og flenstilgang.
Bøy delen og kontroller avtalt vinkel og dimensjonskrav.
Last opp ferdig 3D-geometri med ønsket materiale, tykkelse, bøyeradier og vinkler. STEP foretrekkes når den formede delen må analyseres.
Klaringen avhenger av tykkelse, radius og verktøy. Bruk bøyetabellen som utgangspunkt; den opplastede geometrien får endelig kontroll.
Lever ferdig delgeometri. Metalldel vurderer egnede bøyer og produksjonsemnet mot konfigurert materiale og verktøy.
Korte flenser, verktøytilgang, kollisjoner, lukkede former og detaljer nær bøyer kan kreve en produksjonsbeslutning før pris.
Last opp formet geometri og få materiale, verktøy og rekkefølge vurdert samlet.